תהליך הפעולה ועקרון הפעולה של ציוד טיפול בחומר חרסית
Shandong HeadPowder Engineering Co., Ltd. מתמחה בעיצוב, ייצור וספקת פתרונות טיפול בחומרים מתקדמים המותאמים לתעשיית עיבוד חרסית. המומחיות של החברה נוגעת לפיתוח ציוד יעיל ובטוח שמבטיח ביצוע אופטימלי בעת העברת חרסית, שהיא מרכיב חיוני במגוון תעשיות כמו צבעים, פלסטיק וחומרי בנייה. מאמר זה חוקר את תהליך הפעולה ואת העקרונות הבסיסיים של ציוד טיפול בחומר חרסית, ומדגיש את הרכיבים העיקריים, התפקודים והגישה המערכתית לנשיאת חומר.
רכיבים עיקריים של ציוד טיפול בחומר חרסית
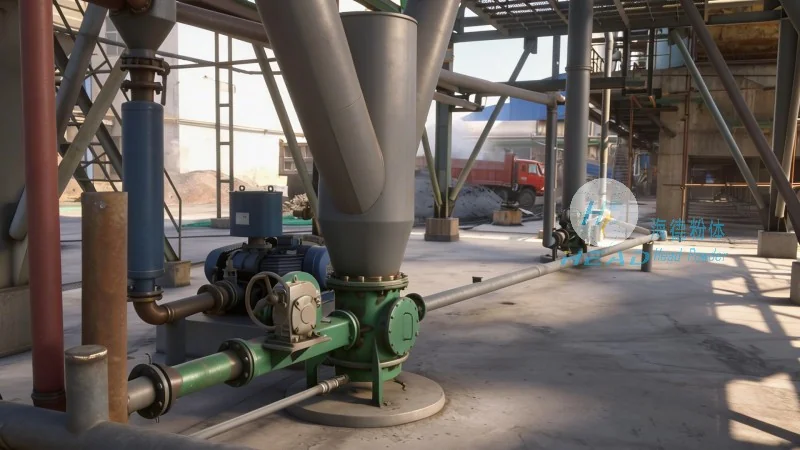
מערכת טיפול בחומר חרסית כוללת בדרך כלל מספר רכיבים חיוניים שפועלים בשיתוף פעולה כדי להבטיח העברה חלקה של החומר. הרכיבים העיקריים כוללים מנגנון קליטה, מערכת משאבה (לעתים רצועת משאבה או משאבת סכין), יחידת בקרה ויציאת פינוי. מנגנון הקליטה, בדרך כלל קובה או קליטה רוטטת, אחראי על קבלת ווויסות זרימת חרסית מהסילוי של אחסון או ממקור החומר הגולמי. רכיב זה מבטיח קצב קליטה עקבי ומבוקר, ומניע עומס יתר או חוסר קליטה שעלולים לפגוע בתהליך כולו. מערכת המשאבה, שמאפייניה משתנים בהתאם לשימוש הספציפי, היא הליבה של העברת החומר. עבור חרסית, שלעתים קרובה דקה וחרסינתית, נהוג להשתמש ברצועת משאבה עם רצועת גומי עמידה ומבנה מחוזק, כדי לעמוד בחרסינה של החומר ולשמור על עמידות לאורך תקופות עבודה ארוכות. יחידת הבקרה, המצוידת בחיישנים ובמערכת לוגית מתוכנת (PLC), מפקחת על ביצועי המערכת, מתאימה את קצב הקליטה ומבטיחה בטיחות על ידי איתור פרעונים כמו חסימות או עומס יתר. יציאת הפינוי מכוונת את חרסית לשלב העיבוד הבא או לאזור אחסון, עם ממדים כמו מגרשים מתאימים לבקרת זווית הפינוי וקצב הזרימה.
תהליך הפעולה של ציוד טיפול בחומר חרסית
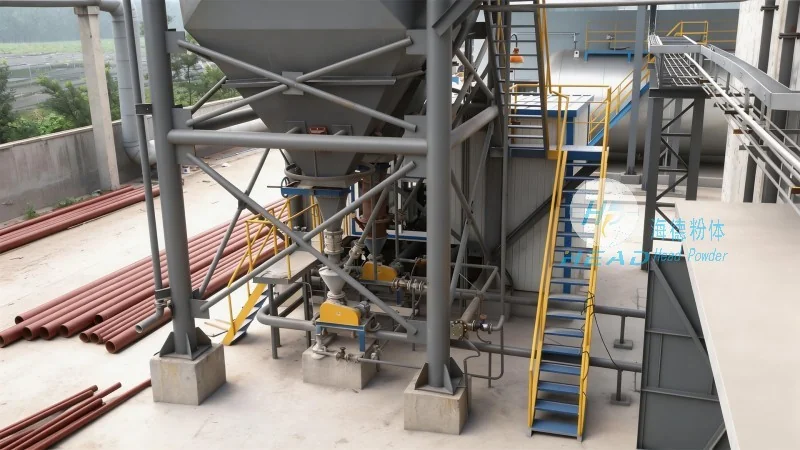
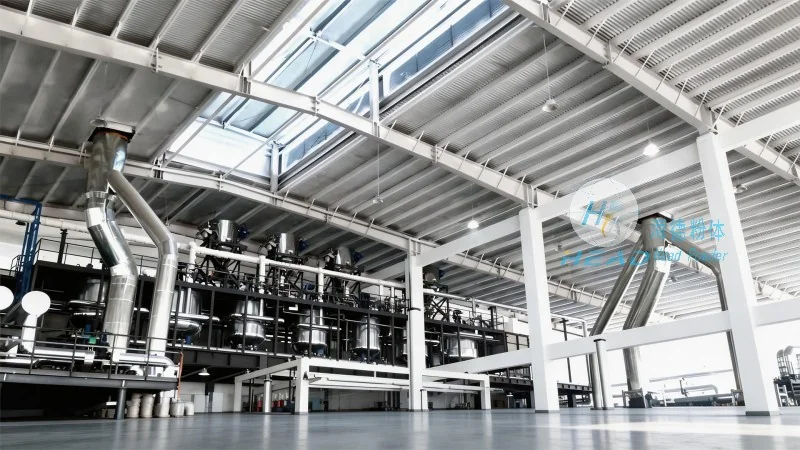
תהליך הפעולה של ציוד טיפול בחומר חרסית עוקב אחר סדר מערכתי שמבטיח העברה יעילה ורציפה של החומר. התהליך מתחיל באחסון חרסית גולמית בסילוי או בקובה. לאחר מכן, החומר נקלט למערכת דרך קליטה רוטטת, שמפזרת את החומר באופן אחיד על רצועת המשאבה. רצועת המשאבה, הנעה על ידי מנוע, מעבירה את חרסית מהנקודה של הקליטה לנקודת הפינוי. ככל שהחומר נע לאורך הרצועה, הוא סובל מהתנגשות והשפעה מינימליות, מה שחשוב לשמור על איכות החרסית, במיוחד כאשר היא משמשת בתעשיות הדורשות טוהר גבוה. יחידת הבקרה מפקחת באופן רציף על פרמטרים המערכת, כמו מהירות הרצועה (בדרך כלל בין 0.5 ל-3 מטרים לשנייה, תלוי בחומר וביכולת הייצור), קצב הקליטה (שמתאימה לתוצאה הרצויה), ורמת החומר בקובה (שנמדדת על ידי חיישני רמת חומר). אם אחד הפרמטרים סטה מהערכים המוגדרים, יחידת הבקרה מפעילה פעולות תיקון, כמו התאמה של מהירות הקליטה (באמצעות מנועי תדירות משתנות) או הפסקת המשאבה כדי למנוע נזק לציוד או לחומר. יציאת הפינוי ממותקת במגרשים מתאימים, המאפשרים למפעילים לבקר את זווית הפינוי (בדרך כלל בין 30 ל-60 מעלות) וקצב הזרימה, כדי להבטיח שהחרסית מופנית בצורה מדויקת לשלב העיבוד הבא או לאזור האחסון. כל התהליך ממומחה, שמפחית את התערבות האדם ומבטיח ביצוע עקבי. תחזוקה קבועה, כולל ניקוי רצועת המשאבה (באמצעות מברשות או ספריי מים כדי להסיר חומר שהצטבר), בדיקת המנוע והבלמים (לגילוי שחיקה ולחילוץ), ובדיקת מערכת הבקרה (לעדכון תוכנה וקביעת תקן חיישנים), היא חיונית לשמירה על יעילות ועלם של הציוד. תחזוקה נכונה לא רק מאריכה את חיי הציוד, אלא גם מבטיחה שהחרסית תועבר ללא זיהום, ושהיא תישמר באיכותה לתעשיות הבאות.
עקרון הפעולה של ציוד טיפול בחומר חרסית
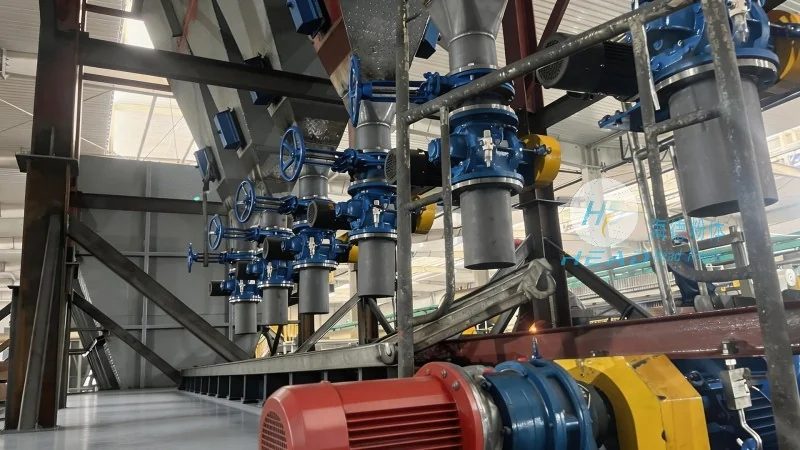
עקרון הפעולה של ציוד טיפול בחומר חרסית מבוסס על העברה מכנית של חומר ממקום אחד לאחר דרך סדרה של רכיבים מקושרים. המנגנון העיקרי כולל שימוש במערכת משאבה, שמשתמשת בעקרון הכוח המשיכה וכוח מכני כדי להעביר את החומר. הקליטה הרוטטת מספקת הכוח הראשוני להתחיל את תנועת החומר, בעוד רצועת המשאבה מעבירה את החומר קדימה. יחידת הבקרה ממלאת תפקיד חיוני בפיקוח על התהליך כולו על ידי מעקב על מצב המערכת ותיקון הפרמטרים כנדרש. העיצוב של הציוד מעודד את הטיפול במאפיינים הספציפיים של חרסית, כמו גודל החלקיקים הדקים, חרסינה גבוהה וצפיפות נמוכה. למשל, רצועת המשאבה עשויה מחומר גומי עמיד שיכול לעמוד בחרסינה של חלקיקי החרסית, ולמנוע שחיקה עם הזמן. הקובה ומנגנון הקליטה עוצבו עם פני שטח חלקים כדי למנוע הצטברות חומר ולוודא זרימה עקבית. יציאת הפינוי מכוונתה כך שתאפשר שחרור חלקי של החומר, ותמנע חסימות או השפעות. העקרון הכולל הוא ליצור זרימה רציפה ומבוקרת של חרסית, מהאחסון הראשוני עד הפינוי הסופי, עם אובדן מינימלי ויעילות מרבית. גישה מערכתית זו מבטיחה שהחרסית תועבר בבטחה ובצורה יעילה, כך שתעמוד בדרישות של תעשיות העיבוד הבאות.